
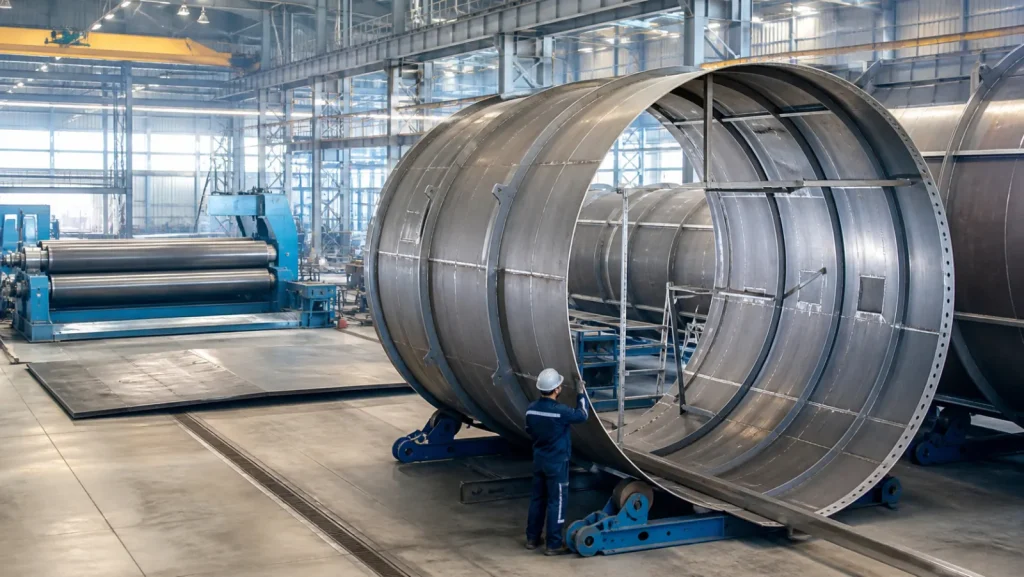
Описание продукции
Проектируем и изготавливаем листовые стальные конструкции: резервуары, бункеры, силосы, газоходы, кожухи и технологические ёмкости с контролем герметичности, геометрии и сварных соединений.
Листовая конструкция рассчитывается как оболочка с реальной средой внутри и снаружи
Давление, вакуум, температура, коррозия, заполнение, опоры и монтажная последовательность совместно определяют толщину, рёбра и сварные швы.
Цилиндрические, конические, коробчатые и переходные секции.
Плотность, давление, температура, абразивность и коррозионность.
Категория швов, контроль и испытания по назначению изделия.
Заводские секции, полистовая сборка или укрупнённые блоки.
Что относят к листовым стальным конструкциям
К этой группе относятся резервуары и технологические ёмкости, силосы, бункеры, газоходы, воздуховоды большого сечения, дымовые каналы, кожухи оборудования и листовые настилы. Несущая работа обеспечивается оболочкой, рёбрами, кольцами и опорами.
Назначение определяет расчётные случаи. Резервуар воспринимает гидростатическое давление, бункер — давление сыпучего материала и локальные нагрузки при истечении, газоход — температуру, давление или разрежение.
Изделие может изготавливаться полностью на заводе, секциями или собираться полистовым методом на объекте. Выбор зависит от габарита, массы, требований к швам и доступной монтажной площадки.
| Изделие | Основное воздействие | Особый контроль |
|---|---|---|
| Резервуар | давление жидкости | герметичность |
| Бункер | сыпучий материал | зоны выпуска и износ |
| Газоход | температура и разрежение | деформации и компенсаторы |
| Кожух | технологическая среда | стыки и присоединения |
Исходные данные о продукте и режиме работы
Для расчёта нужны свойства содержимого: плотность, уровень, давление, температура, химическая активность, абразивность и режим заполнения. Указывают число циклов, аварийные сценарии, очистку и промывку.
Для сыпучих материалов важны угол внутреннего трения, слёживаемость, гранулометрия и способ разгрузки. Неравномерное истечение способно создать несимметричное давление, которого нет в упрощённой схеме.
Внешние воздействия включают снег, ветер, температуру, вакуум, нагрузки площадок и трубопроводов. Присоединительные патрубки передают не только массу, но и усилия от компенсации труб.
- состав и плотность среды
- рабочая и аварийная температура
- давление или вакуум
- циклы заполнения
- коррозионность и абразивность
- нагрузки патрубков
- требования к очистке
Расчёт оболочки, рёбер и опор
Толщина листа определяется прочностью, устойчивостью, коррозионным припуском и технологией сварки. Тонкая оболочка под вакуумом может потерять устойчивость задолго до достижения предела прочности.
Кольца и продольные рёбра уменьшают свободную панель и повышают устойчивость. Их шаг и узлы рассчитывают; случайное добавление рёбер может создать жёсткие зоны и концентрацию напряжений.
Опорная юбка, стойки или рама передают массу заполненного изделия и горизонтальные воздействия на фундамент. Узлы учитывают температурные перемещения и фактическое расположение анкеров.
| Элемент | Проверка | Риск |
|---|---|---|
| Обечайка | прочность и устойчивость | выпучивание |
| Днище | давление и опирание | локальная деформация |
| Рёбра | жёсткость и узлы | концентрация напряжений |
| Опора | нагрузки и анкеры | перекос и отрыв |
Раскрой, вальцовка и сборка секций
Карта раскроя учитывает направление прокатки, расположение швов, припуски и минимизацию отходов. Стыки соседних поясов разводят по проектным требованиям, не создавая нежелательных пересечений.
После вальцовки контролируют радиус, овальность, прямолинейность кромок и зазор. Ошибка формы на одной обечайке накапливается при сборке цилиндра и затрудняет замыкание монтажного стыка.
Секции собирают на стендах с временными распорками. Технологические элементы удаляют по карте, а места приварки зачищают и контролируют.
- карта раскроя и маркировка
- подготовка кромок
- радиус и овальность
- смещение кромок
- временные распорки
- контроль присоединительных размеров
Сварка и контроль герметичности
Процедура сварки зависит от марки и толщины стали, положения шва и требуемой герметичности. Последовательность выбирают так, чтобы ограничить коробление и сохранить форму оболочки.
Объём визуального, капиллярного, ультразвукового или радиографического контроля задаётся документацией. Один метод не заменяет другой: каждый выявляет определённые типы дефектов.
Испытание выбирают по назначению изделия: гидравлическое, пневматическое, вакуум-камерой, керосиновая проба или контроль швов другим согласованным способом. Пневматические испытания требуют специальной оценки безопасности.
| Контроль | Что выявляет | Когда применяют |
|---|---|---|
| Визуальный | форма и поверхность шва | все соединения |
| Капиллярный | поверхностные дефекты | ответственные зоны |
| УЗК/радиография | внутренние дефекты | по категории шва |
| Испытание | сквозная негерметичность | готовая секция или изделие |
Коррозия, футеровка и эксплуатационный доступ
Материал и защиту выбирают по химическому составу, температуре и способу очистки. Коррозионный припуск не заменяет правильно подобранное покрытие, если среда быстро разрушает сталь.
Футеровка или внутреннее покрытие требуют подготовленной поверхности, плавных переходов и контролируемых швов. Острые рёбра, щели и недоступные карманы ухудшают качество защиты.
Люки, площадки, лестницы, штуцеры промывки и дренаж проектируют для безопасного обслуживания. Возможность осмотра должна быть заложена до изготовления оболочки.
- материал или коррозионный припуск
- внутреннее и наружное покрытие
- абразивная футеровка
- люки и вентиляция
- дренаж и промывка
- площадки обслуживания
- регламент осмотров
Цена, поставка и документация
Стоимость зависит от массы листа, толщин, сложности раскроя и вальцовки, длины и категории швов, объёма контроля, испытаний, защиты и монтажной схемы. Тонкое изделие может быть трудоёмким из-за деформаций и высокой плотности швов.
Габаритные секции проверяют по маршруту. При полистовой сборке возрастает объём площадочной сварки, подмостей и контроля, поэтому варианты сравнивают по полной стоимости.
Передаются КМД, спецификации, сертификаты материалов, журналы сварки, заключения контроля, акты испытаний и паспорт. Состав документов согласуют до договора.
- геометрия и объём
- материал и толщины
- среда и температура
- категория сварных швов
- методы контроля и испытаний
- покрытие или футеровка
- заводская или площадочная сборка
Виталий Андреев
Для расчёта направьте геометрию, свойства среды, температуру, давление или вакуум, режим заполнения, патрубки, опоры и требования к контролю. Эти данные определяют оболочку и швы.
Связанные услуги и материалы
Частые вопросы
Какие данные о среде обязательны?
Плотность, химический состав, температура, давление, абразивность, режим заполнения и способ очистки.
Как проверяют герметичность?
Метод выбирается проектом по назначению и безопасности: гидроиспытание, вакуум-камера или другой согласованный способ.
Можно изготовить изделие секциями?
Да, членение учитывает транспорт, монтаж, доступ к сварке и контроль площадочных стыков.
Нужен ли коррозионный припуск?
Он определяется расчётом срока службы вместе с материалом, покрытием и фактической агрессивностью среды.
Контроль формы листовой оболочки при изготовлении и монтаже
Для цилиндрических и конических секций контролируют диаметр, овальность, образующую, смещение кромок и положение рёбер. Допуски назначаются не формально: они должны обеспечивать сборку соседних поясов, работу уплотнений и присоединение оборудования.
Временные распорки сохраняют форму при перевозке и подъёме. Их расположение и момент удаления задаёт технология. Раннее снятие может привести к овальности, а оставленная жёсткая распорка — мешать температурной работе готовой оболочки.
При площадочной сварке измерения выполняют поэтапно, не ожидая замыкания всего корпуса. Корректировать накопленную ошибку последним монтажным стыком опасно: возникают принудительные деформации и остаточные напряжения. Результаты заносят в исполнительную схему вместе с отметками опор и патрубков.
- единые геодезические базы
- контроль овальности каждого пояса
- положение и порядок снятия распорок
- измерения после ключевых сварных швов
- координаты патрубков и опор
- исполнительная схема готовой оболочки
Часто задаваемые вопросы
Какие данные о среде обязательны?
Плотность, химический состав, температура, давление, абразивность, режим заполнения и способ очистки.
Как проверяют герметичность?
Метод выбирается проектом по назначению и безопасности: гидроиспытание, вакуум-камера или другой согласованный способ.
Можно изготовить изделие секциями?
Да, членение учитывает транспорт, монтаж, доступ к сварке и контроль площадочных стыков.
Нужен ли коррозионный припуск?
Он определяется расчётом срока службы вместе с материалом, покрытием и фактической агрессивностью среды.
Как мы подтверждаем качество продукции
Перед коммерческим предложением уточняем нагрузки, материал, покрытие, комплектность и требования к документации.
Инженерная проверка
Уточняем исходные данные, нагрузки, узлы, объемы и ограничения площадки.
Смета без тумана
Разделяем стоимость материалов, производства, доставки, техники и монтажа.
Документы и гарантия
Фиксируем сроки, гарантию, состав работ и исполнительную документацию в договоре.
Опыт объектов
Опираемся на реализованные проекты, фото, видео и фактические сроки работ.
Полезные разделы для расчёта и выбора решения
Используйте ссылки ниже, чтобы сравнить варианты, изучить примеры работ и подготовить запрос на расчёт.